Cuándo no automatizar (y cuándo esperar es lo correcto)
Por DBR77 Team · Publicado el · Actualizado el
No automatice un proceso que todavía no es estable: el método cambia de un turno a otro, el rechazo y el retrabajo son altos, las piezas llegan en un estado imprevisible o nadie sabe decir cuál es de verdad el tiempo de ciclo actual. Espere también cuando el producto o el volumen vayan a cambiar dentro del periodo de amortización, cuando una solución más sencilla, como una mejor distribución en planta o una ayuda de elevación, resuelva el problema, o cuando nadie sea responsable del proyecto. En esos casos, una célula robotizada encierra el problema de hoy en un hardware caro. Esperar es la decisión correcta cuando es una decisión activa: una lista escrita de lo que hay que corregir, un responsable y una fecha para volver a decidir.
Por qué la automatización empeora un proceso débil
Un proceso manual oculta mucha variación. Un operario con experiencia gira una pieza que llega al revés, ordena una caja con piezas mezcladas, quita una rebaba y sigue trabajando. Nadie registra nada de eso. Un robot no puede hacerlo a menos que alguien lo haya diseñado para ello. Necesita que las piezas se presenten de la misma forma, en el mismo sitio y dentro de tolerancias conocidas.
Por eso el NIST Manufacturing Extension Partnership, en su guía Automation 101, recomienda cartografiar los procesos y eliminar los desperdicios antes de plantearse la automatización, y advierte de que, si un proceso no está optimizado, "la automatización podría limitarse a amplificar esas ineficiencias".
Ejemplo ilustrativo: una planta quiere un robot que descargue piezas de una inyectora y las coloque en cajas. Durante la visita del proveedor resulta que el molde tiene dos cavidades que producen piezas ligeramente distintas, que las piezas incompletas se separan a mano y que el tipo de caja cambia según el cliente. Nada de esto figura en la solicitud. El proveedor o bien presupuesta una célula mucho más compleja, o bien presupuesta una sencilla que se parará varias veces por turno. Corregir el molde y acordar un único estándar de caja habría reducido tanto el problema como la célula.
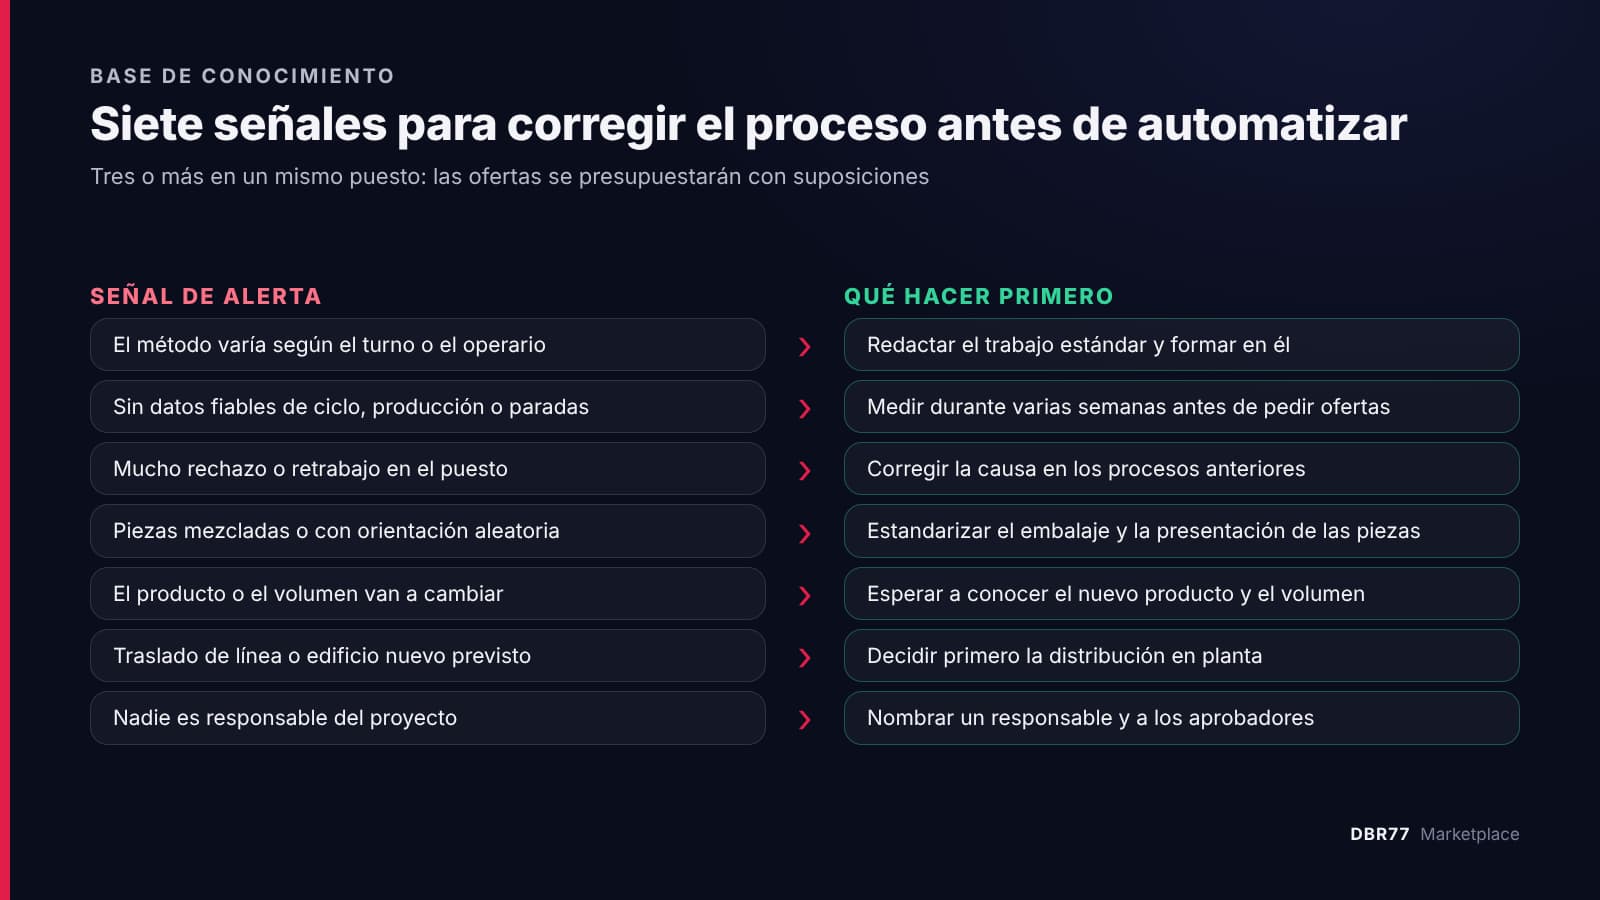
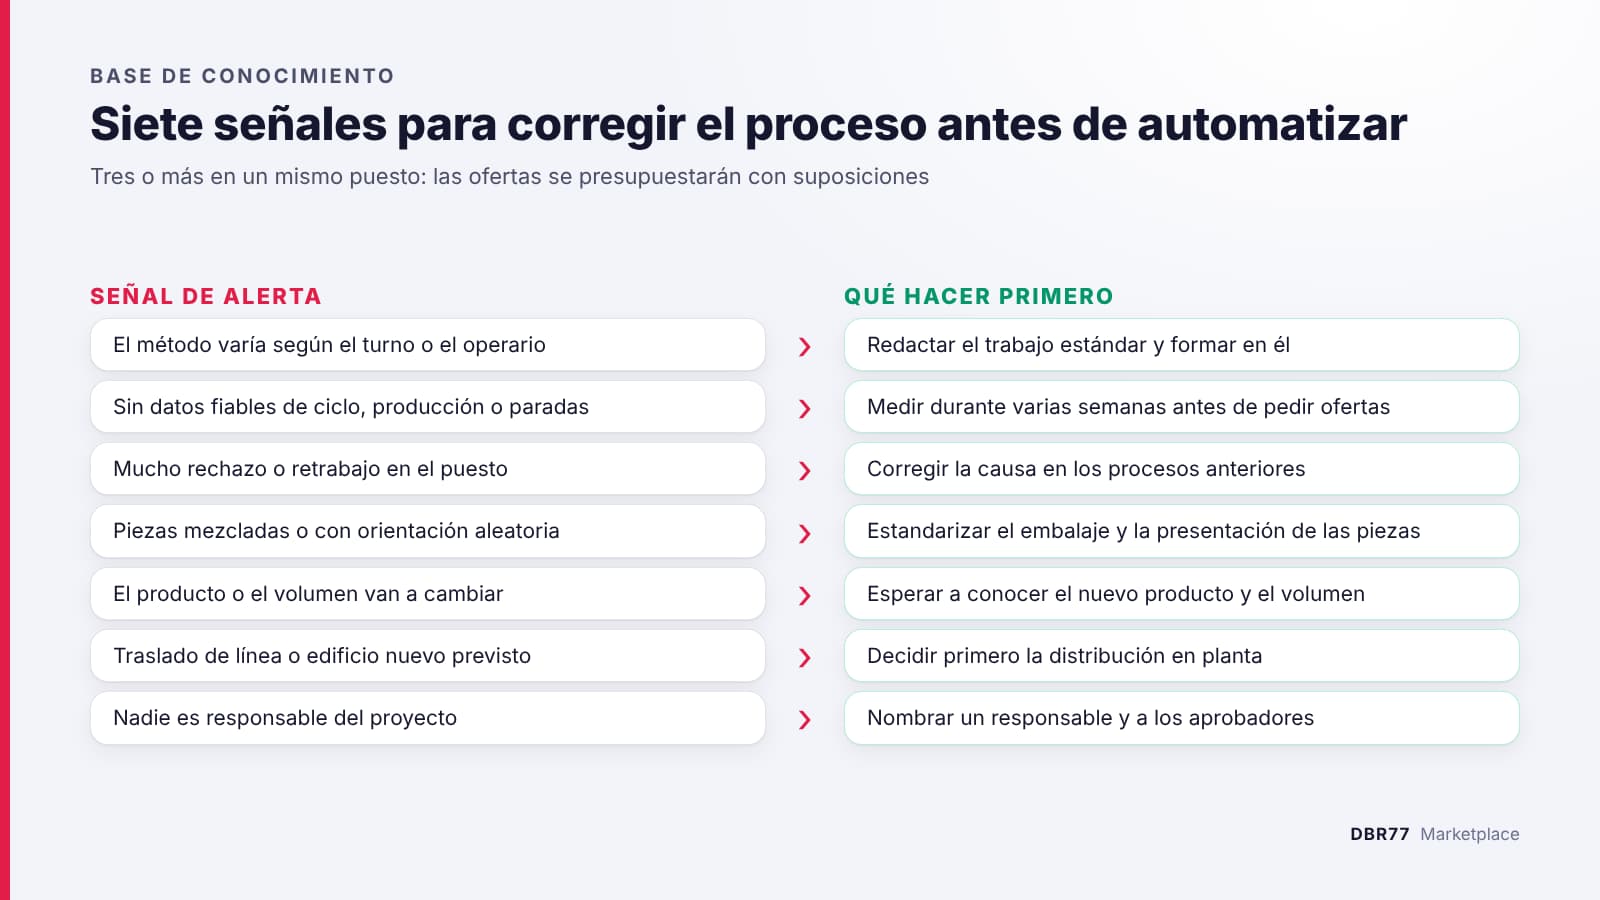
Siete señales de que primero debe corregir el proceso
| Señal | Lo que se ve en planta | Qué hacer primero |
|---|---|---|
| 1. El método varía | Cada turno u operario hace el trabajo de forma distinta | Redactar el trabajo estándar y formar en él |
| 2. No hay datos de partida | Nadie puede dar con seguridad el tiempo de ciclo, la producción por turno o las paradas | Medir durante varias semanas antes de pedir ofertas |
| 3. Mucho rechazo o retrabajo | Las piezas se clasifican, se retrabajan o se rechazan en el puesto | Corregir la causa en los procesos anteriores |
| 4. Entrada irregular | Las piezas llegan mezcladas, con orientación aleatoria o en contenedores cambiantes | Estandarizar el embalaje y la presentación de las piezas |
| 5. El producto o el volumen van a cambiar | Se acerca un rediseño, un fin de vida o un cliente nuevo | Esperar a conocer el nuevo producto y el volumen |
| 6. La distribución en planta va a cambiar | Está previsto un traslado de línea, una ampliación o un edificio nuevo | Decidir primero la distribución |
| 7. Nadie es responsable | "Debería liderarlo Operaciones", "debería liderarlo Ingeniería" | Nombrar un responsable y a los aprobadores |
Una señal suele ser algo que se resuelve dentro del proyecto. Tres o más en el mismo puesto significan que el proyecto se presupuestará con suposiciones, y esas suposiciones volverán como órdenes de cambio.
Lo más importante son los datos de partida. Sin ellos no puede fijar un tiempo de ciclo objetivo, no puede valorar las ofertas y no puede demostrar el resultado en la aceptación. Si el puesto tiene máquinas con controlador, unas semanas de datos de máquina suelen dar una referencia mejor que un estudio con cronómetro. Para recogerlos, consulte Los primeros 30 días de IoT en una fábrica brownfield.
Cuando una solución más sencilla basta
Algunos problemas que empiezan como "necesitamos un robot" se resuelven mejor y más rápido sin él.
Distribución en planta y flujo. Si los operarios recorren largas distancias para buscar material, o los carros bloquean el pasillo, la solución puede ser una nueva distribución, un supermercado junto a la línea o una ruta fija de reaprovisionamiento.
Trabajo estándar y utillajes. Si la calidad depende del cuidado con que se alinea una pieza, un utillaje sencillo o un poka-yoke pueden eliminar el problema por una fracción del coste de un robot guiado por visión.
Ayudas ergonómicas. Si el motivo principal es la sobrecarga física, valore manipuladores de ayuda, elevadores por vacío, mesas regulables en altura o mesas giratorias para palés. La OSHA señala que los trastornos musculoesqueléticos relacionados con el trabajo están entre las causas más notificadas de bajas o de trabajo adaptado, y que existen muchas soluciones posibles para reducirlos o eliminarlos. La automatización es solo una de ellas.
Una solución sencilla también puede ser un primer paso. Estabilice el puesto ahora, mídalo durante unos meses y automatice más adelante con un brief mucho más claro.
¿Proceso estable y medido?
Entonces está listo para un Technology Challenge en DBR77 Marketplace. Descríbalo una vez y compare las ofertas de integradores en un único formato. Gratis para fabricantes.
Cuando el momento no es el adecuado
Un proceso estable también puede ser un mal candidato si el producto, el volumen o el edificio van a cambiar pronto.
Una célula se diseña en torno a un producto: su tamaño, su peso, su embalaje y sus variantes. Si en el próximo año está previsto un rediseño o un nuevo formato de embalaje, pregunte a los proveedores qué parte de la célula sobreviviría al cambio. Si la respuesta es "no mucho", espere o diseñe para el nuevo producto.
Una célula dimensionada para un contrato que quizá no se renueve es un riesgo, así que compare el periodo de amortización con el tiempo durante el que está seguro de que se mantendrá el volumen. Y si la línea se va a trasladar a otra nave, o está previsto un edificio nuevo, automatizar la distribución antigua suele significar pagar dos veces.
Ejemplo ilustrativo: una planta prevé automatizar el embalaje de final de línea de una familia de productos que pasará a un nuevo tamaño de caja de cartón dentro de nueve meses. El equipo pide a los proveedores que presupuesten para la nueva caja y que instalen después del cambio. El pedido se hace ahora y después no hay que reconstruir nada.
Cómo esperar sin que el tema se diluya
"Lo retomamos el año que viene" sin lista y sin responsable suele significar que el tema vuelve cada trimestre y que entretanto nada cambia. Deje el aplazamiento por escrito en cuatro puntos:
- El motivo: cuál de las señales anteriores se aplica, en una o dos frases.
- Qué tiene que cumplirse para retomarlo, por ejemplo trabajo estándar implantado en todos los turnos, rechazo por debajo de un nivel acordado, ocho semanas de datos de partida, nuevo tamaño de caja confirmado.
- Una persona encargada de cerrar la lista.
- La fecha en que la planta vuelve a decidir, sea cual sea la situación.
Mientras tanto, ponga precio a la espera. El coste mensual del puesto manual, como se muestra en El coste oculto de los procesos manuales en la fabricación, indica a la dirección cuánto cuesta el retraso y mantiene honesta la fecha de reinicio.
Si todos los puntos de la lista están cerrados y el proyecto sigue sin arrancar, busque la causa entre las creencias de 7 mitos sobre la automatización industrial. Cuando se cumplan las condiciones, elija el puesto con Cómo elegir el primer proceso que automatizar.
Cómo ayuda DBR77 Marketplace
Un Technology Challenge en DBR77 Marketplace es el paso siguiente una vez cerrada la lista de condiciones. El formulario guiado empieza por la madurez del proyecto, que determina los campos obligatorios, y sigue con requisitos, presupuesto y supuestos operativos, de modo que un paso que no pueda completar señala un hueco que cerrar antes de publicar. Los expertos de DBR77 revisan el reto antes de que se publique.
Preguntas frecuentes
¿Tiene sentido alguna vez automatizar un proceso inestable?
A veces, si la automatización elimina la causa de la inestabilidad, por ejemplo cuando la manipulación manual daña las piezas. En ese caso, el brief debe describir abiertamente la variación, para que los proveedores puedan diseñar para ella en lugar de descubrirla durante la puesta en marcha.
¿Cuánto tiempo hay que medir antes de pedir ofertas?
El suficiente para cubrir la variación normal: todos los turnos, las principales variantes de producto y al menos un patrón de cambios de formato. En muchos puestos eso supone varias semanas. Use datos de máquina donde los haya.
¿Esperar da una mala señal a la dirección?
No si el aplazamiento está por escrito, con un motivo, una lista de condiciones para retomarlo, un responsable y una fecha. Lo que resta credibilidad es un "todavía no" impreciso.
Conclusión
Antes de pedir ofertas, revise el puesto con las siete señales. Si se dan tres o más, trate la corrección del proceso como la primera fase del proyecto y anote por qué espera, qué debe cambiar, quién es el responsable y cuándo volverá a decidir. Si se da una, resuélvala dentro del proyecto y empiece a describir el puesto para los proveedores.
Listos cuando su proceso lo esté
Publique un Technology Challenge en DBR77 Marketplace cuando el puesto esté preparado, o hable con nuestro equipo sobre qué preparar primero.
Publique su Technology Challenge · Contacte con el equipo de Marketplace
Fuentes
- NIST Manufacturing Extension Partnership, Automation 101: How to Plan for a Successful Implementation, 2024
- Occupational Safety and Health Administration (OSHA), Ergonomics, consultado en 2026