Cómo reducir el riesgo entre el contrato y la puesta en marcha
Por DBR77 Team · Publicado el · Actualizado el
La mayoría de las sorpresas del arranque eran visibles meses antes. Entre el contrato y la puesta en marcha, el riesgo crece cuando los supuestos nunca se vuelven a comprobar, los cambios se acumulan sin decisiones, las tareas propias de la planta se retrasan y nadie prepara al turno para las primeras semanas de funcionamiento del nuevo equipo. Se reduce con tres hábitos: una lista de riesgos breve revisada en cada hito, un punto de control antes de cada fase con comprobaciones que deben superarse y un plan de preparación de la producción que avanza en paralelo a la instalación. Basta un equipo pequeño si tiene fechas, responsables y la disciplina de parar cuando una comprobación falla.
Por qué crece el riesgo tras la firma del contrato
Con la firma, todos sienten que lo difícil ya está hecho. El proveedor está elegido, el precio está cerrado y el calendario está acordado. Sin embargo, muchos de los supuestos del proyecto todavía no se han comprobado: los datos de producto, la velocidad del proceso anterior, el acceso a la red, la ventana de instalación, las personas que manejarán la célula.
Durante la ejecución, cada uno de estos supuestos se enfrenta a la realidad, uno por uno. La mayoría se sostiene. Algunos no, y cada uno que falla tarde cuesta más que uno que falla pronto. Una dimensión de producto errónea detectada en la revisión del diseño supone un cambio de plano. Detectada en la prueba de aceptación en planta, supone una pinza nueva, una semana perdida y una reunión tensa sobre quién paga.
Entre el contrato y la puesta en marcha, se trata de encontrar los supuestos fallidos lo antes posible, mientras corregirlos todavía es barato.
Dónde está el riesgo en cada fase
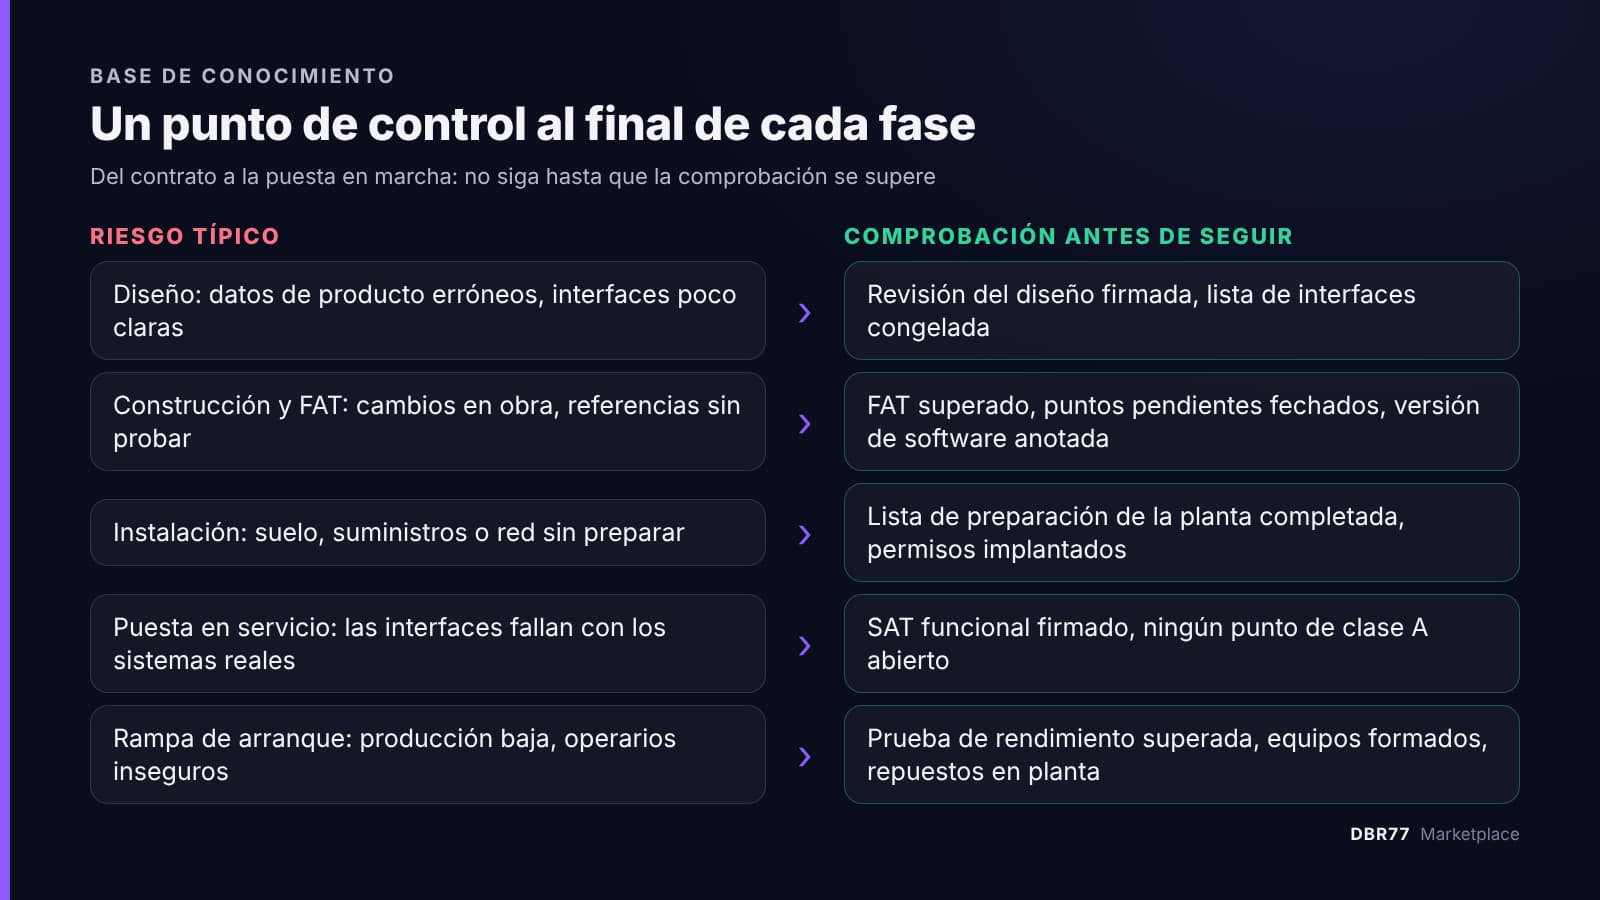
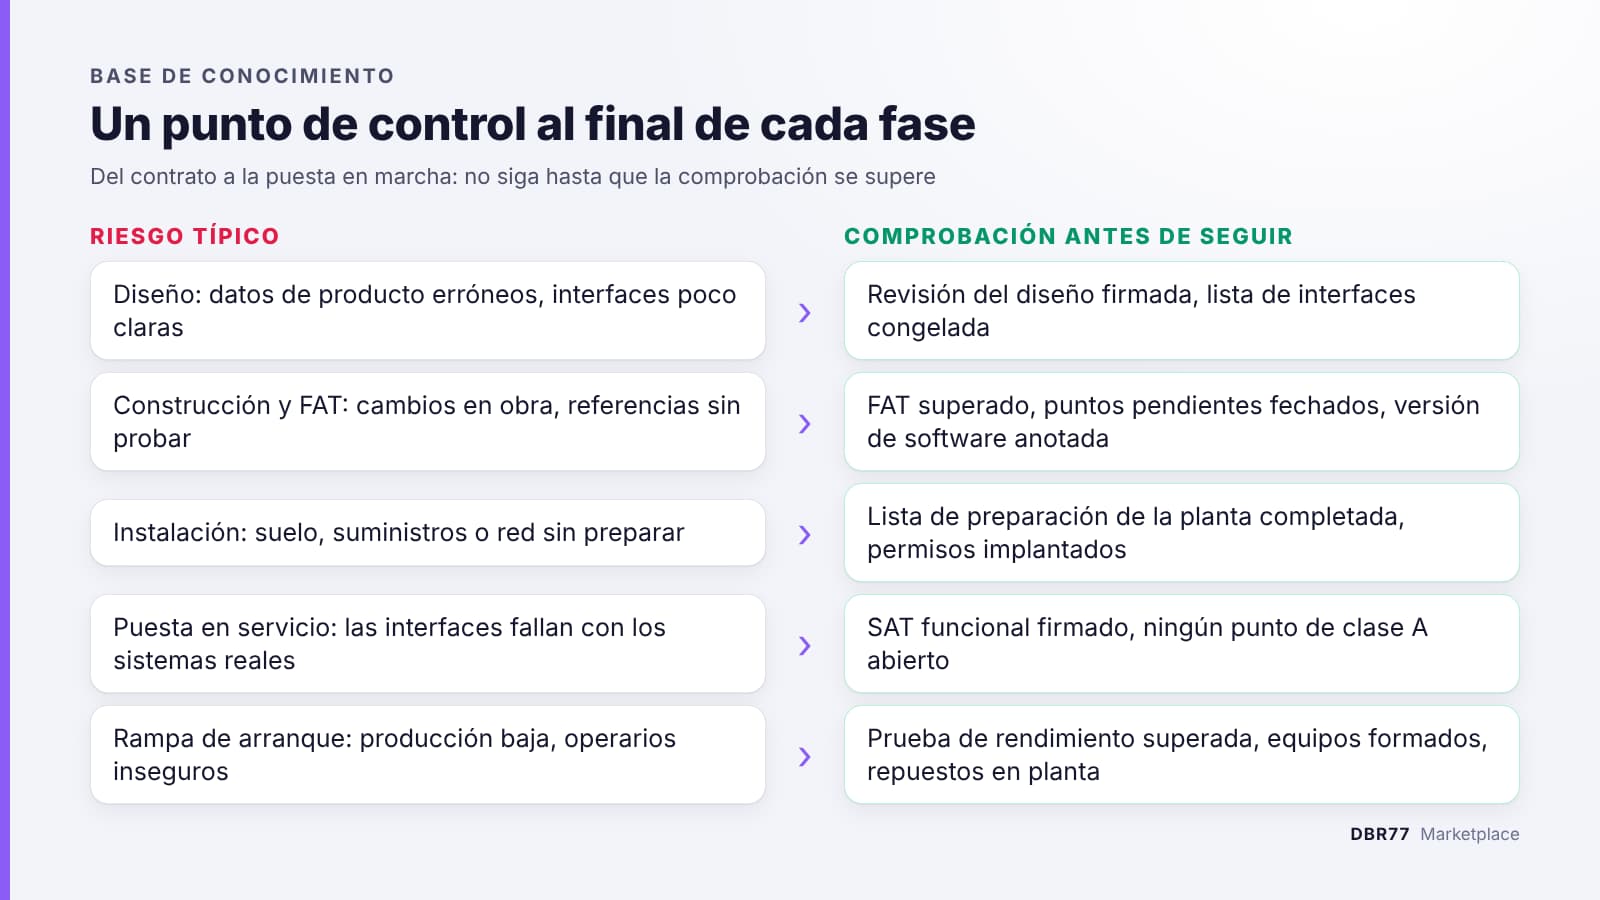
Cada fase tiene sus riesgos típicos y un punto de control natural al final. Use ese punto de control para comprobar antes de seguir.
| Fase | Riesgos típicos | Comprobación antes de seguir |
|---|---|---|
| Diseño | Datos de producto erróneos o incompletos, conflictos de implantación, interfaces poco claras, concepto de seguridad sin acordar | Revisión del diseño firmada por ingeniería, mantenimiento y seguridad; lista de interfaces congelada |
| Construcción y FAT | Cambios durante la construcción, referencias de producto sin probar, software sin terminar | FAT superado según los criterios; lista de puntos pendientes con responsables y fechas; versión de software registrada |
| Transporte e instalación | Suelo, suministros o red sin preparar; la ventana de instalación choca con la producción; seguridad de los contratistas | Lista de comprobación de preparación de la planta completada; permisos y procedimientos de bloqueo implantados |
| Puesta en servicio y SAT | Las interfaces fallan con los sistemas reales, el ajuste se alarga, se omiten pruebas por falta de tiempo | SAT funcional firmado; funciones de seguridad verificadas; ningún punto de clase A abierto |
| Rampa de arranque | Producción por debajo del objetivo, operarios inseguros, mantenimiento sin preparar, sin plan alternativo | Prueba de rendimiento superada; equipos formados en todos los turnos; repuestos en planta |
Para definir los criterios del FAT y del SAT, use Cómo definir criterios de aceptación, FAT y SAT para la automatización. El paquete de traspaso y el plan de movilización de la planta se tratan en De la selección del proveedor a la ejecución: un traspaso ordenado.
Menos sorpresas empiezan con un reto más claro
Describa tiempos de ciclo, datos de producto y condiciones de la planta en DBR77 Marketplace antes de pedir ofertas, para que queden menos supuestos por comprobar más adelante.
Cómo hacer una revisión de riesgos
Mantenga breve la lista de riesgos: de diez a veinte elementos bastan para una célula o una línea pequeña. Para cada elemento, escriba qué podría salir mal, con qué probabilidad y gravedad, quién es el responsable, qué se está haciendo y para cuándo. Revísela junto con el integrador en cada punto de control y, como mínimo, una vez al mes.
Cada revisión debe responder a cinco preguntas:
- ¿Seguimos construyendo lo que acordamos o el alcance se ha movido?
- ¿Qué supuestos se han verificado desde la última revisión y cuáles siguen abiertos?
- ¿Siguen siendo alcanzables los criterios de aceptación?
- ¿Van en plazo las tareas propias de la planta?
- ¿Qué riesgos nuevos han aparecido?
Termine cada revisión con decisiones: aceptar el riesgo, actuar sobre él o escalarlo al promotor. Déjelas por escrito con responsable y fecha.
Pida al integrador que, además de informar del avance, traiga a la revisión sus propios riesgos. Los proveedores suelen ver los riesgos pronto (un componente que se retrasa, una lista de señales poco clara), pero esperan a plantearlos hasta que se convierten en problemas. Una revisión abierta les da un lugar para hacerlo.
Señales de alerta de desviación
Algunas señales le indican que un proyecto se está desviando antes de que se refleje en el calendario:
- Las solicitudes de cambio se concentran en una zona. Varios cambios en la misma interfaz o en la misma familia de productos suelen indicar un requisito poco claro.
- Las tareas de la planta se retrasan en silencio: el puerto de red, el marcado del suelo, las piezas de muestra. Cada una es pequeña, pero juntas mueven la fecha de instalación.
- Las pruebas se acortan "para ganar tiempo". Una prueba del FAT que se omite se traslada a la planta, donde cuesta más.
- Los responsables dejan de acudir a las reuniones. Cuando mantenimiento o sistemas informáticos desaparecen de la llamada semanal, sus preguntas reaparecerán en el arranque.
- Cambia el equipo del integrador. Un nuevo jefe de proyecto o ingeniero principal necesita de nuevo el traspaso completo.
Cuando vea dos o más de estas señales a la vez, convoque una revisión adicional. Parar una semana para reajustar el plan es más barato que descubrir el hueco durante la puesta en servicio. Las herramientas contractuales para ello son el procedimiento de órdenes de cambio, los hitos y las penalizaciones; para saber qué debe decir cada una, consulte Qué revisar antes de firmar un contrato de automatización.
Seguridad durante la instalación y la puesta en servicio
En una célula robotizada, buena parte del riesgo para la seguridad está fuera de la producción normal. El OSHA Technical Manual señala que estudios realizados en Suecia y Japón concluyeron que muchos accidentes con robots no se producen en condiciones normales de funcionamiento, sino durante el montaje, la instalación y las pruebas, la programación inicial y el mantenimiento. El mismo capítulo indica que cada aplicación robotizada debe tener una evaluación de riesgos documentada antes de la puesta en servicio, y que la aceptación en planta debe realizarse antes del primer arranque.
En la práctica, prevea lo siguiente:
- Una evaluación de riesgos que cubra el periodo de instalación y puesta en servicio, además de la célula terminada.
- Normas claras para el trabajo de contratistas en una planta en funcionamiento: formación de acogida, permisos de trabajo, zonas señalizadas.
- Procedimientos de bloqueo para el nuevo equipo desde el primer día en que reciba tensión. En EE. UU., el control de la energía peligrosa está regulado por la norma OSHA 29 CFR 1910.147.
- Ninguna producción con funciones de seguridad puenteadas "solo por esta noche".
Preparación de la producción: el turno, listo para manejar la célula
Una célula puede superar sus pruebas y aun así fracasar en el primer mes porque la planta no está preparada para manejarla. Empiece este trabajo mientras se construye la célula:
- Personas. Designe a los operarios y técnicos de mantenimiento de cada turno. Planifique la formación antes del SAT, con la célula real, y compruebe después las competencias.
- Trabajo estándar. Redacte instrucciones sencillas para el arranque, el cambio de formato, la resolución de un atasco y el rearranque tras un fallo.
- Mantenimiento. Acuerde el plan de mantenimiento preventivo, los repuestos críticos en planta y el contacto de soporte para cada turno.
- Plan de transición. Decida cuándo se detiene el proceso antiguo. Cree un colchón de producto terminado o mantenga una alternativa manual durante las primeras semanas.
- Objetivo de la rampa de arranque. Acuerde una curva realista para las primeras semanas en lugar de esperar la producción completa desde el primer día.
Mida la rampa de arranque con datos. La producción, las paradas y sus causas, registradas desde el primer día, muestran si la célula mejora y dónde actuar. Si las máquinas existentes aún no están conectadas, empiece por Los primeros 30 días de IoT en una planta existente.
Cómo ayuda DBR77 Marketplace
Buena parte del riesgo posterior al contrato se crea antes de él, con requisitos imprecisos y ofertas basadas en supuestos distintos. En DBR77 Marketplace, el formulario del Technology Challenge pide los requisitos y los supuestos operativos, y los expertos de DBR77 revisan el reto antes de publicarlo. Los integradores que necesitan más detalle preguntan en la pestaña de preguntas y respuestas, así que todos los licitadores trabajan con las mismas respuestas.
Preguntas frecuentes
¿Quién debe ser el responsable de la lista de riesgos, la planta o el integrador?
Cada uno mantiene la suya, pero el responsable de la planta debe custodiar una lista combinada para el proyecto. El integrador es responsable de los riesgos técnicos de la ejecución. La planta es responsable de sus tareas, de su personal y de su plan de producción.
¿Con qué frecuencia debemos revisar los riesgos?
En cada punto de control (revisión del diseño, FAT, antes de la instalación, SAT, final de la rampa de arranque) y, como mínimo, una vez al mes entre ellos. En proyectos cortos, basta con una comprobación semanal de diez minutos de los cinco riesgos principales.
¿Y si falla la comprobación de un punto de control?
No pase a la siguiente fase. Acuerde una corrección con un responsable y una fecha, y vuelva a comprobar. Seguir adelante con una comprobación fallida solo traslada el problema a un lugar más caro. Si el problema es de fondo, quizá habría sido mejor empezar con una primera fase más pequeña; Piloto o fase de estudio pagada: cómo probar la automatización antes del gran pedido explica cómo plantearla.
Conclusión
Empiece por la lista de riesgos: de diez a veinte elementos, cada uno con responsable y fecha, revisados con el integrador en el próximo punto de control. Ponga en marcha el plan de preparación de la producción mientras se construye la célula, para que operarios y mantenimiento se formen con la célula real antes del SAT.
Empiece su próximo proyecto con menos incógnitas
Publique un Technology Challenge con los datos que necesitan los integradores, o pregunte a nuestro equipo cómo funciona.
Publique su Technology Challenge · Contacte con el equipo de Marketplace
Fuentes
- OSHA, OSHA Technical Manual, Section IV, Chapter 4: Industrial Robot Systems and Industrial Robot System Safety, consultado en 2026
- OSHA, Control of Hazardous Energy (Lockout/Tagout), consultado en 2026