Cómo definir criterios de aceptación, FAT y SAT para la automatización
Por DBR77 Team · Publicado el · Actualizado el
Defina los criterios de aceptación antes del pedido, no cuando llegue el equipo. Escriba qué debe demostrar la célula o la línea (seguridad, tiempo de ciclo, calidad, recuperación ante fallos, interfaces, documentación), en qué condiciones, con qué prueba y con qué registro. Después, reparta las pruebas: la prueba de aceptación en fábrica (FAT), en las instalaciones del proveedor, demuestra que el sistema funciona tal como se ha construido, y la prueba de aceptación en planta (SAT), en su planta, demuestra que funciona con sus piezas, sus interfaces y su personal. Si esto se acuerda antes de que empiece la ejecución, la aceptación es una comprobación contra una lista. Si no, se convierte en una negociación junto a una máquina.
Por qué las disputas de aceptación empiezan antes del pedido
La mayoría de las disputas de aceptación surgen de dos ideas distintas de "terminado", más que de un equipo defectuoso. La idea del proveedor: el robot ejecuta el programa y el circuito de seguridad funciona. La idea de la planta: la célula procesa todas las referencias de producto a la cadencia exigida, en todos los turnos, sin un técnico a su lado.
Las dos ideas son razonables, pero nadie escribió ninguna de ellas antes del contrato. Así que el proveedor planifica la ejecución en torno a su propia meta, la planta descubre lo que falta durante la puesta en marcha y el último hito de pago se convierte en una discusión.
Trate la aceptación como parte de la especificación y recójala en el brief que envía a los integradores, preparado como en Cómo redactar un brief de automatización que los integradores puedan presupuestar. Un requisito que no puede probarse hay que reformularlo antes de enviar el brief, y cada prueba necesita un registro acordado, o su resultado se discutirá.
Qué deben cubrir los criterios de aceptación
Cada criterio necesita cuatro partes: qué se mide, el objetivo o el margen, las condiciones de la prueba y la evidencia. La tabla muestra el conjunto habitual para una célula robotizada o un sistema de transporte.
| Área | Cómo redactarlo de forma medible | Se prueba en | Evidencia |
|---|---|---|---|
| Funciones de seguridad | Cada función de seguridad enumerada (puertas del vallado, barreras fotoeléctricas, escáneres, paradas de emergencia, velocidad segura) con la reacción esperada | FAT, repetida en el SAT | Lista de comprobación firmada por función, documentación de seguridad |
| Tiempo de ciclo y producción | Unidades por hora o tiempo de ciclo por referencia de producto, con la mezcla y las condiciones de alimentación definidas | FAT (en vacío y con piezas), SAT | Recuentos y tiempos registrados |
| Calidad | Tasa de rechazo, precisión de colocación o de medición frente a los calibres de la propia planta | FAT con piezas de muestra, SAT con piezas de producción | Resultados de las muestras, registros de calidad |
| Recuperación ante fallos | Fallos concretos (atasco, pieza ausente, etiqueta incorrecta, corte de corriente) y cómo restablece el operario la célula | FAT y SAT | Registro de pruebas, instrucciones para el operario |
| Interfaces | Cada señal o mensaje hacia PLC, MES o ERP, con la respuesta esperada | FAT con señales simuladas, SAT con los sistemas reales | Lista de señales verificada |
| Prueba de rendimiento | Producción y paradas durante un periodo acordado de producción normal | Solo SAT | Informe de producción |
| Documentación y formación | Manuales, esquemas eléctricos, copias de seguridad, lista de repuestos, operarios y personal de mantenimiento formados | Antes de la aceptación final | Archivos entregados, registros de formación |
Indique también la mezcla de productos, porque "120 unidades por hora" significa poco si el proveedor prueba la referencia más fácil, y las condiciones: calidad de los palés, temperatura de las piezas, velocidad del proceso anterior.
En cuanto a la seguridad, pregunte con qué normas se diseña la célula. Para las células robotizadas, la norma ISO 10218-2:2025 establece los requisitos de seguridad para la integración de aplicaciones de robots industriales y células robotizadas, incluida la puesta en marcha. Acuerde qué registros de seguridad recibirá y cuándo.
Escriba la aceptación en el reto
En DBR77 Marketplace usted describe desde el principio los tiempos de ciclo objetivo y las condiciones de funcionamiento, de modo que todos los integradores presupuestan con la misma meta.
Qué debe demostrar el FAT
El FAT se realiza en el taller del proveedor antes del envío, para encontrar los problemas cuando todavía es barato corregirlos. La industria de procesos tiene una norma para ello: la IEC 62381, cuya edición de 2024 ofrece listas de comprobación para el FAT, el SAT y las pruebas de integración en planta, para que propietarios y proveedores acuerden el alcance de las pruebas y las responsabilidades.
Un FAT útil tiene:
- un plan de pruebas por escrito enviado con antelación, con cada prueba vinculada a un requisito de la especificación;
- piezas reales o representativas de la planta, en cantidad y variedad suficientes para cubrir las referencias de producto incluidas en el alcance;
- una versión de software congelada: anote las versiones de los programas del PLC y del robot probadas, para que se instalen las mismas en planta;
- interfaces simuladas marcadas como simuladas: si las señales del MES se simulan en el FAT, el registro lo indica y el SAT las prueba de verdad;
- una lista de puntos pendientes con responsables y fechas, para que cada punto abierto quede anotado antes de desmontar y enviar la célula.
Envíe a las personas que convivirán con la célula: un técnico de mantenimiento, un ingeniero de procesos y un operario principal. Ellos detectan cuestiones prácticas (el acceso para la limpieza, cómo se resuelve un atasco) que a un comprador se le escaparían.
Qué deben demostrar el SAT y la prueba de rendimiento
El SAT repite en su planta las pruebas críticas del FAT y añade lo que no pudo probarse antes: interfaces reales, protecciones reales en la implantación real, flujo de material real desde los procesos anteriores y posteriores.
Planifique el SAT en dos pasos:
- SAT funcional. Se prueban y firman las funciones de seguridad, las interfaces y la recuperación ante fallos. A partir de ahí, la célula puede producir bajo supervisión.
- Prueba de rendimiento. La célula funciona en producción normal durante un periodo acordado, con los operarios de la planta. La producción, los rechazos y las paradas se registran y se comparan con los criterios.
Acuerde de antemano la duración de la prueba y sus reglas: qué paradas cuentan en contra del proveedor (fallos del equipo), cuáles no (falta de piezas del proceso anterior, descansos programados) y qué ocurre si la prueba se interrumpe. Sin reglas, el mismo registro puede leerse de dos maneras.
Prevea un periodo de estabilización entre el SAT funcional y la prueba de rendimiento, con fecha de fin y criterios de salida. Algo de ajuste en planta es normal; la fecha de fin evita que se convierta en un "ya lo optimizaremos más adelante" sin límite.
Quién firma y cómo gestionar los puntos pendientes
Designe a los aprobadores antes del pedido: normalmente ingeniería, calidad, mantenimiento, seguridad y el jefe de producción de la zona. Un aprobador que ve la lista por primera vez en el SAT añadirá nuevos requisitos en el SAT.
Clasifique los puntos pendientes:
- Clase A: afecta a la seguridad o a la producción. No hay aceptación hasta que se corrija.
- Clase B: la célula puede funcionar, pero el punto debe corregirse antes de una fecha acordada.
- Clase C: menor o estético. Se corrige durante el periodo de garantía.
Una aceptación condicionada con una lista de puntos de clase B con fechas mantiene el proyecto en marcha. Vincule los pasos de aceptación a los hitos de pago del contrato con la lista de cláusulas de Qué revisar antes de firmar un contrato de automatización.
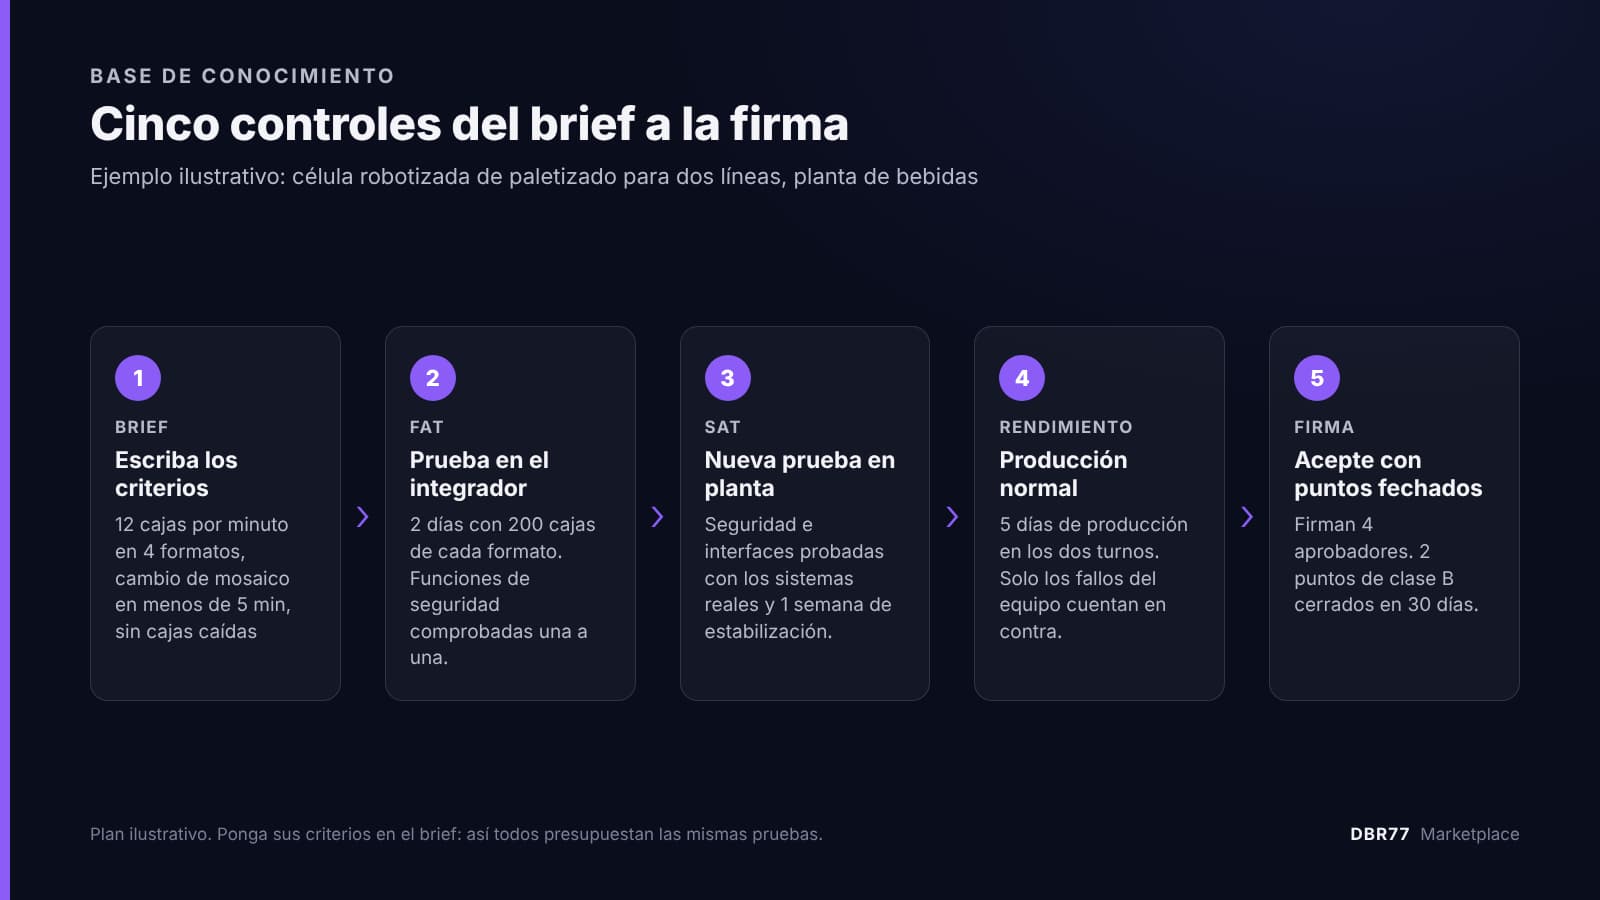
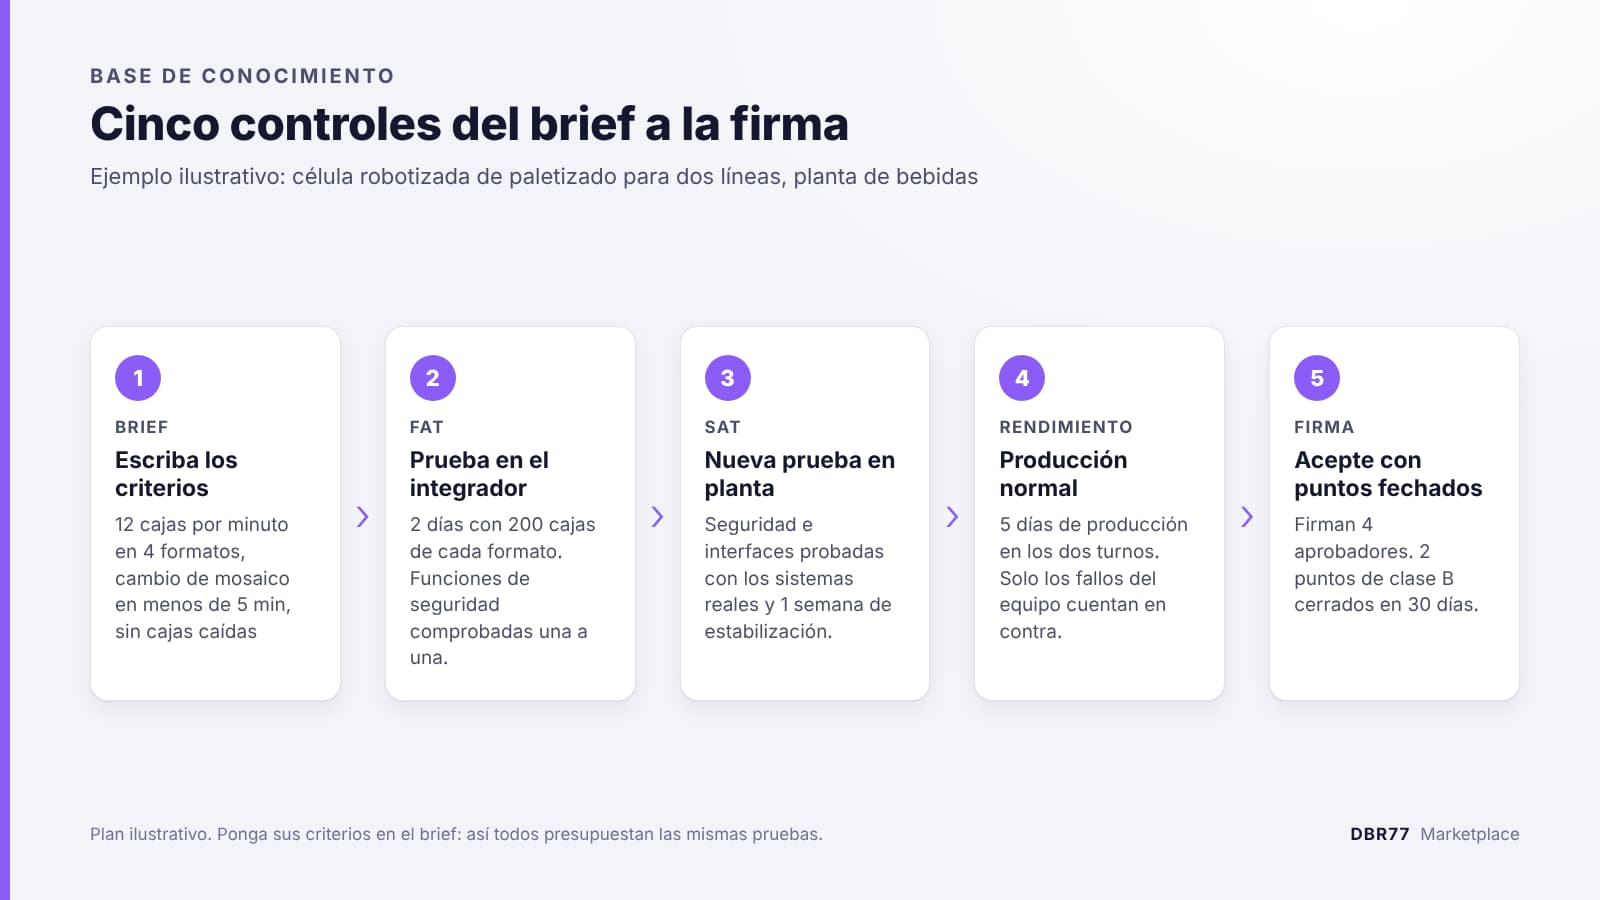
Ejemplo ilustrativo: plan de aceptación para una célula de paletizado
Una planta de bebidas de tamaño medio encarga una célula robotizada de paletizado para dos líneas de embalaje.
- Criterios en el brief: 12 cajas por minuto con los cuatro formatos de caja principales, mosaicos de palé según el estándar de cada cliente, ninguna caja caída durante un turno completo, cambio de mosaico por parte del operario en menos de 5 minutos.
- FAT: dos días en el taller del integrador con 200 cajas de cada formato enviadas desde la planta. Funciones de seguridad comprobadas una a una. Interfaz con el PLC de la línea simulada y señalada como tal.
- SAT: seguridad e interfaces probadas de nuevo en planta y, después, una semana de estabilización.
- Prueba de rendimiento: cinco días de producción en los dos turnos. Paradas registradas por causa. Solo los fallos del equipo cuentan en contra de la célula.
- Firma: ingeniería, mantenimiento, seguridad y el jefe de embalaje. Dos puntos de clase B (un tirador de una protección y una etiqueta en la HMI) cerrados en 30 días.
Todo esto figuraba en el brief, de modo que todos los integradores presupuestaron las mismas pruebas. Si antes se hizo un piloto, parta de su margen de aprobación, definido como en Piloto o fase de estudio pagada: cómo probar la automatización antes del gran pedido.
Cómo ayuda DBR77 Marketplace
El formulario guiado del Technology Challenge en DBR77 Marketplace tiene un paso de requisitos y otro de supuestos operativos: ahí se escriben los criterios de aceptación, los tiempos de ciclo objetivo y las condiciones de funcionamiento antes de que ningún proveedor presupueste. Después, las ofertas llegan en un formato estandarizado con alcance, condiciones y costes, de modo que usted ve cuáles incluyen el FAT, el SAT, la formación y la documentación, y cuáles los dejan como exclusiones. Para el traspaso a la ejecución, continúe con De la selección del proveedor a la ejecución: un traspaso ordenado.
Preguntas frecuentes
¿Necesitamos un FAT para una célula pequeña?
Normalmente sí, aunque sea breve. Un FAT de un día con sus piezas encuentra problemas que costarían una semana en planta. Prescinda de él solo con equipos estándar entregados muchas veces en la misma configuración.
¿Quién paga si la célula no supera la aceptación?
Depende del contrato. Por norma general, el proveedor corrige a su costa los incumplimientos de los criterios acordados, y la planta paga los cambios en los criterios. Por eso los criterios deben fijarse antes del pedido.
¿Podemos cambiar los criterios después de firmar el contrato?
Sí, mediante una orden de cambio con su efecto en precio y plazo. Cambiar los criterios de manera informal durante la puesta en marcha es la fuente más habitual de disputas de aceptación.
Conclusión
Antes de enviar el brief, tome la tabla de criterios, rellene un objetivo, unas condiciones de prueba y una evidencia para cada área que afecte a su célula, y designe a las personas que firmarán en el SAT. Para los riesgos que vienen después, entre el contrato y la puesta en marcha, utilice Cómo reducir el riesgo entre el contrato y la puesta en marcha.
Acuerde qué significa "terminado" antes de que nadie construya
Publique un Technology Challenge con sus tiempos de ciclo objetivo y las condiciones de su planta, o pregunte a nuestro equipo cómo incluir en él los criterios de aceptación.
Publique su Technology Challenge · Contacte con el equipo de Marketplace