Comment réduire les risques entre le contrat et la mise en service
Par DBR77 Team · Publié le · Mis à jour le
La plupart des surprises au démarrage étaient visibles des mois plus tôt. Entre le contrat et la mise en service, le risque augmente quand les hypothèses ne sont jamais revérifiées, que les modifications s'accumulent sans décision, que les tâches propres à l'usine prennent du retard et que personne ne prépare les équipes aux premières semaines d'exploitation du nouvel équipement. Vous le réduisez avec trois habitudes : une courte liste des risques revue à chaque jalon, un point de passage avant chaque phase avec des contrôles qui doivent être validés, et un plan de préparation de la production mené en parallèle de l'installation. Une petite équipe suffit, à condition d'avoir des dates, des responsables et la discipline de s'arrêter quand un contrôle échoue.
Pourquoi le risque augmente après la signature du contrat
À la signature, tout le monde a le sentiment que le plus difficile est fait. Le fournisseur est choisi, le prix est fixé, le planning est convenu. Pourtant, beaucoup d'hypothèses du projet n'ont pas encore été testées : les données produits, la vitesse en amont, l'accès réseau, la fenêtre d'installation, les personnes qui exploiteront la cellule.
Pendant la réalisation, chacune de ces hypothèses se confronte à la réalité, l'une après l'autre. La plupart tiennent. Certaines non, et chaque hypothèse qui tombe tard coûte plus cher qu'une hypothèse qui tombe tôt. Une dimension de produit erronée découverte à la revue de conception se traduit par une modification de plan. Découverte à l'essai de réception sur site, elle se traduit par un nouveau préhenseur, une semaine perdue et une réunion tendue pour savoir qui paie.
Entre le contrat et la mise en service, il s'agit de trouver le plus tôt possible les hypothèses qui ne tiennent pas, tant qu'elles coûtent encore peu.
Où se situe le risque à chaque phase
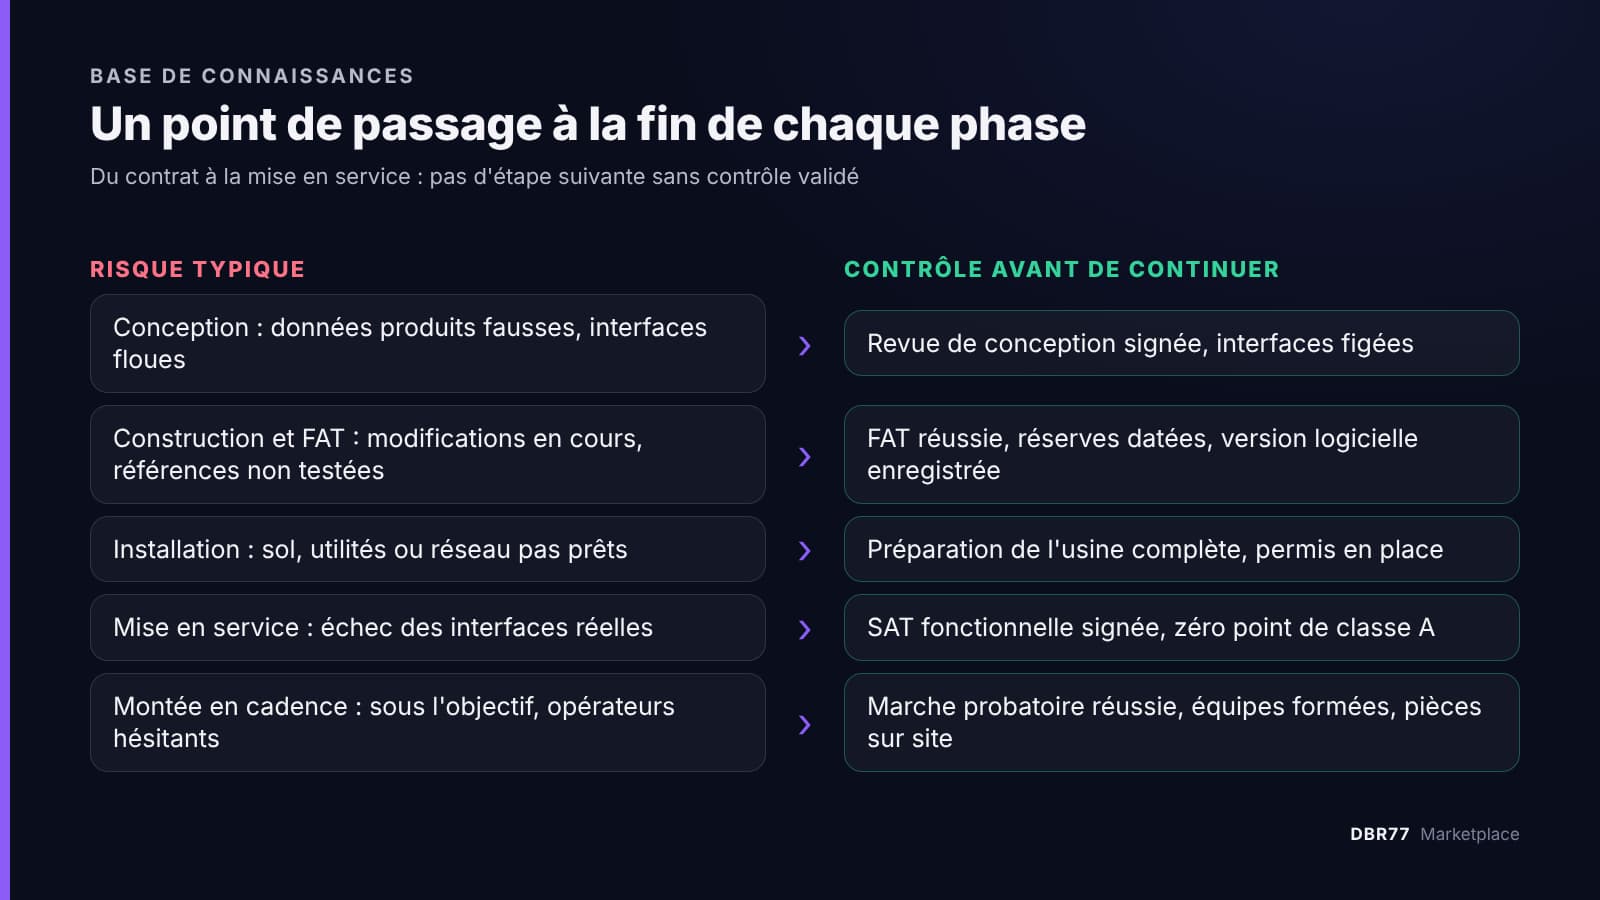
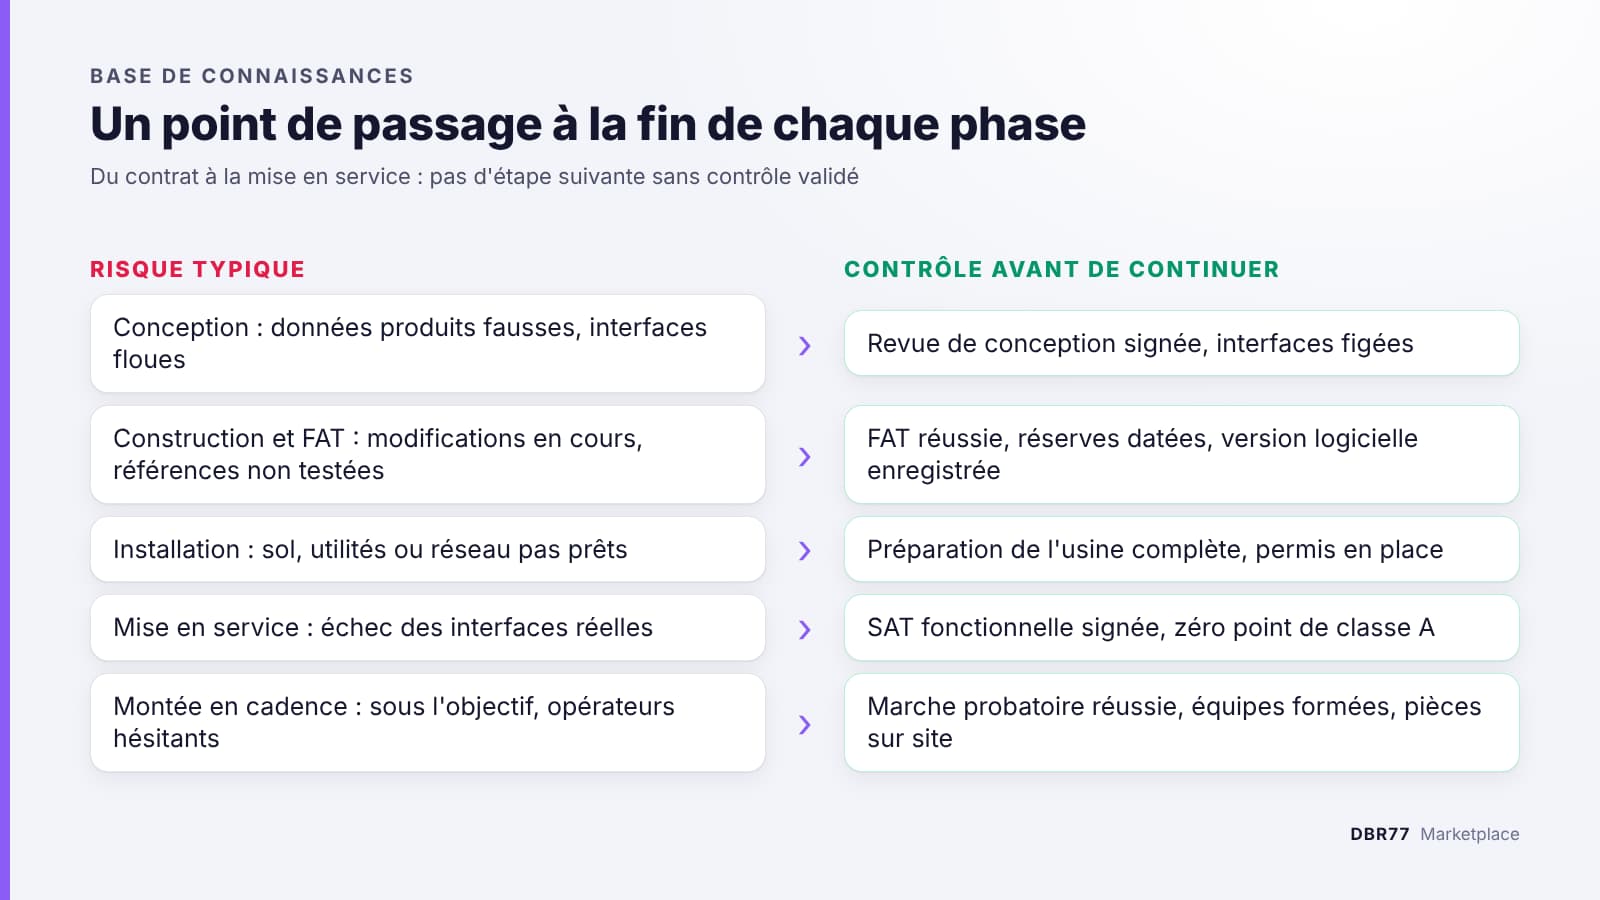
Chaque phase a ses risques typiques et un point de passage naturel à la fin. Utilisez ce point de passage pour vérifier avant d'aller plus loin.
| Phase | Risques typiques | À vérifier avant d'aller plus loin |
|---|---|---|
| Conception | Données produits erronées ou incomplètes, conflits d'implantation, interfaces floues, concept de sécurité non validé | Revue de conception signée par l'ingénierie, la maintenance et la sécurité ; liste des interfaces figée |
| Construction et FAT | Modifications pendant la construction, références non testées, logiciel inachevé | FAT réussie selon les critères ; liste de réserves avec responsables et dates ; version logicielle enregistrée |
| Expédition et installation | Sol, utilités ou réseau pas prêts ; fenêtre d'installation en conflit avec la production ; sécurité des intervenants extérieurs | Liste de contrôle de préparation de l'usine complète ; permis et procédures de consignation en place |
| Mise en service et SAT | Les interfaces échouent avec les systèmes réels, les réglages prennent plus de temps, des essais sautés sous la pression du temps | SAT fonctionnelle signée ; fonctions de sécurité vérifiées ; aucun point de classe A ouvert |
| Montée en cadence | Production inférieure à l'objectif, opérateurs peu sûrs d'eux, maintenance pas prête, aucun plan de secours | Marche probatoire réussie ; équipes formées sur tous les postes ; pièces de rechange sur site |
Pour définir les critères de FAT et de SAT eux-mêmes, utilisez Comment définir les critères de réception, FAT et SAT pour l'automatisation. Le dossier de passation et le plan de mobilisation de l'usine sont traités dans Du choix du fournisseur à la réalisation : une passation sans perte d'information.
Moins de surprises commence par un challenge plus clair
Décrivez les temps de cycle, les données produits et les conditions du site sur DBR77 Marketplace avant de demander des offres, afin de laisser moins d'hypothèses à tester plus tard.
Comment mener une revue de risques
Gardez une liste des risques courte : dix à vingt points suffisent pour une cellule ou une petite ligne. Pour chaque point, notez ce qui pourrait mal tourner, sa probabilité et sa gravité, son responsable, ce qui est fait et pour quand. Revoyez-la avec l'intégrateur à chaque point de passage et au moins une fois par mois.
Chaque revue doit répondre à cinq questions :
- Construisons-nous toujours ce que nous avons convenu, ou le périmètre a-t-il bougé ?
- Quelles hypothèses ont été vérifiées depuis la dernière revue, et lesquelles restent ouvertes ?
- Les critères de réception sont-ils toujours atteignables ?
- Les tâches propres à l'usine sont-elles dans les temps ?
- Quels nouveaux risques sont apparus ?
Terminez chaque revue par des décisions : accepter le risque, agir, ou le faire remonter au sponsor. Consignez-les avec un responsable et une date.
Demandez à l'intégrateur d'apporter à la revue ses propres risques, en plus du point d'avancement. Les fournisseurs voient souvent les risques tôt (un composant en retard, une liste de signaux floue), mais attendent qu'ils deviennent des problèmes pour les signaler. Une revue ouverte leur donne un endroit pour le faire.
Les signaux d'alerte d'une dérive
Certains signaux indiquent qu'un projet dérive avant que le planning ne le montre :
- Les demandes de modification se concentrent sur une zone. Plusieurs modifications sur la même interface ou la même famille de produits traduisent généralement une exigence floue.
- Les tâches de l'usine glissent sans bruit : le port réseau, le marquage au sol, les pièces échantillons. Chacune est petite, mais ensemble elles décalent la date d'installation.
- Les essais sont raccourcis « pour gagner du temps ». Un essai de FAT sauté est reporté sur le site, où il coûte plus cher.
- Les responsables ne viennent plus aux réunions. Quand la maintenance ou l'informatique disparaissent de la réunion hebdomadaire, leurs questions réapparaîtront au démarrage.
- L'équipe de l'intégrateur change. Un nouveau chef de projet ou un nouvel ingénieur principal a besoin de toute la passation à nouveau.
Lorsque vous voyez au moins deux de ces signaux en même temps, organisez une revue supplémentaire. Faire une pause d'une semaine pour recaler le plan coûte moins cher que de découvrir le manque pendant la mise en service. Les outils contractuels pour cela sont la procédure d'avenant, les jalons et les pénalités ; pour savoir ce que chacun doit prévoir, lisez Ce qu'il faut vérifier avant de signer un contrat d'automatisation.
La sécurité pendant l'installation et la mise en service
Pour une cellule robotisée, une grande partie du risque de sécurité se situe en dehors de la production normale. Le manuel technique de l'OSHA indique que des études menées en Suède et au Japon ont montré que de nombreux accidents liés aux robots ne surviennent pas dans des conditions normales d'exploitation, mais pendant le montage, l'installation et les essais, la programmation initiale et la maintenance. Le même chapitre précise que chaque application robotisée doit faire l'objet d'une appréciation des risques documentée avant la mise en service, et que la réception sur site doit être réalisée avant le premier démarrage.
En pratique, prévoyez :
- Une appréciation des risques qui couvre la période d'installation et de mise en service, en plus de la cellule terminée.
- Des règles claires pour le travail des intervenants extérieurs dans une usine en fonctionnement : accueil sécurité, permis de travail, zones balisées.
- Des procédures de consignation pour le nouvel équipement dès la première mise sous tension. Aux États-Unis, la maîtrise des énergies dangereuses est encadrée par la réglementation OSHA 29 CFR 1910.147.
- Aucune production avec des fonctions de sécurité shuntées « juste pour cette nuit ».
Préparation de la production : des équipes prêtes à exploiter la cellule
Une cellule peut réussir ses essais et pourtant échouer le premier mois parce que l'usine n'est pas prête à l'exploiter. Commencez ce travail pendant la construction de la cellule :
- Les personnes. Nommez les opérateurs et les techniciens de maintenance de chaque poste. Prévoyez la formation avant la SAT, sur la cellule réelle, et vérifiez les compétences ensuite.
- Les standards de travail. Rédigez des instructions simples pour le démarrage, le changement de série, le dégagement d'un bourrage et le redémarrage après un défaut.
- La maintenance. Validez le plan de maintenance préventive, les pièces de rechange critiques sur site et le contact d'assistance pour chaque poste.
- Le plan de bascule. Décidez quand l'ancien processus s'arrête. Constituez un stock tampon de produits finis ou gardez une solution manuelle de repli pour les premières semaines.
- L'objectif de montée en cadence. Convenez d'une courbe réaliste pour les premières semaines au lieu d'attendre la pleine production dès le premier jour.
Mesurez la montée en cadence avec des données. La production, les arrêts et leurs causes, enregistrés dès le premier jour, montrent si la cellule progresse et où agir. Si les machines existantes ne sont pas encore connectées, commencez par Les 30 premiers jours de l'IoT dans une usine existante.
Comment DBR77 Marketplace vous aide
Une grande partie du risque après le contrat naît avant lui, à cause d'exigences floues et d'offres fondées sur des hypothèses différentes. Sur DBR77 Marketplace, le formulaire du Technology Challenge demande les exigences et les hypothèses d'exploitation, et les experts DBR77 relisent le challenge avant sa mise en ligne. Les intégrateurs à qui il manque des détails posent leurs questions dans l'onglet Q&A, si bien que tous les soumissionnaires travaillent avec les mêmes réponses.
Questions fréquentes
Qui doit tenir la liste des risques, l'usine ou l'intégrateur ?
Chacun tient la sienne, mais le responsable côté usine doit détenir une liste consolidée pour le projet. L'intégrateur porte les risques techniques de réalisation. L'usine porte ses tâches, ses équipes et son plan de production.
À quelle fréquence faut-il revoir les risques ?
À chaque point de passage (revue de conception, FAT, avant l'installation, SAT, fin de la montée en cadence) et au moins une fois par mois entre les deux. Sur les projets courts, un contrôle hebdomadaire de dix minutes des cinq principaux risques suffit.
Que faire si un contrôle de point de passage échoue ?
Ne passez pas à la phase suivante. Convenez d'une correction avec un responsable et une date, puis vérifiez de nouveau. Avancer malgré un contrôle échoué ne fait que déplacer le problème vers un endroit plus coûteux. Si le problème est fondamental, une première phase plus réduite aurait peut-être été un meilleur départ ; Pilote ou étude payante : tester l'automatisation avant la grosse commande explique comment la cadrer.
Conclusion
Commencez par la liste des risques : dix à vingt points, chacun avec un responsable et une date, revus avec l'intégrateur au prochain point de passage. Lancez le plan de préparation de la production pendant la construction de la cellule, pour que les opérateurs et la maintenance soient formés sur la cellule réelle avant la SAT.
Démarrez votre prochain projet avec moins d'inconnues
Publiez un Technology Challenge avec les faits dont les intégrateurs ont besoin, ou demandez à notre équipe comment cela fonctionne.
Publiez votre Technology Challenge · Contactez l'équipe Marketplace
Sources
- OSHA, OSHA Technical Manual, Section IV, Chapter 4: Industrial Robot Systems and Industrial Robot System Safety, consulté en 2026
- OSHA, Control of Hazardous Energy (Lockout/Tagout), consulté en 2026